一、客户公司背景
企业名称:XX酿酒股份有限公司
所在地:四川省宜宾市
行业地位:国内知名白酒生产企业,年产能5万吨,拥有制曲、发酵、蒸馏、灌装等全流程生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方酒类制造业特殊排放要求(VOCs≤30mg/m³,SO₂≤50mg/m³,NH₃≤10mg/m³)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发醇成品库:CO₂、酒精、酯类(乙酸乙酯、己酸乙酯等)、加硫氢(H₂S);
减压蒸馏車间:甲醇、醛类(乙醛)、甲醛释放性有机化学物(VOCs);
废污水治理 站:臭鸡蛋气味甲烷气体(加硫物、挥发酚无机化合物)。
有机废气治理参数表:
排风量:5,000~15,000 m³/h(酵期顶值达20,000 m³/h);
VOCs氧化还原电位:80~300 mg/m³;
H₂S有机废气浓度:50~200 ppm;
室内温度:80%~95%。
2. 核心处理工艺
采用 **"预处理+多级净化+资源化利用" 复合工艺**:
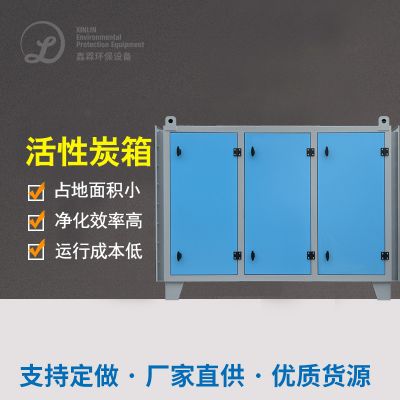
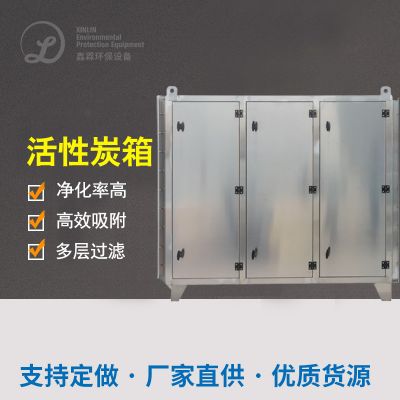
plaintext废气收集 → 文丘里洗涤塔(预处理) → 生物滤池(脱臭) → 活性炭吸附塔(VOCs去除) → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对设备的腐蚀
问题:发酵废气湿度高达90%,直接导致管道和设备结露腐蚀。
应对策略:
增装 除湿工作软件(冷藏干澡或膜剥离 技术性),将温湿度低于40%下例;
通过 316L不锈钢管+防腐蚀铝层(如环氧漆聚酯树脂),调长产品时间。
2. 复杂组分协同处理
问题:废气中同时存在酸性气体(H₂S、SO₂)、碱性物质(氨气)及有机物。
具体措施:
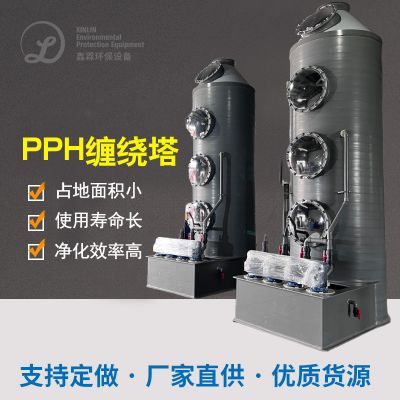
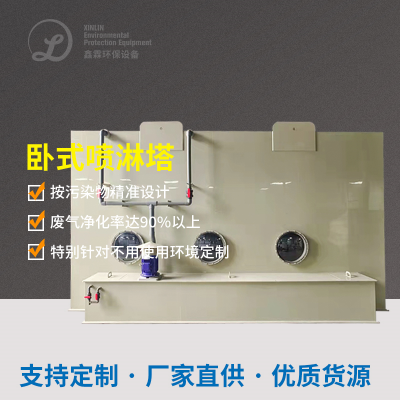
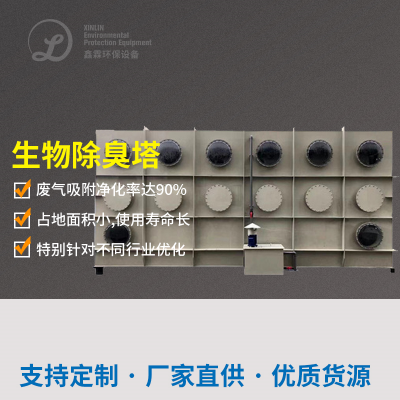
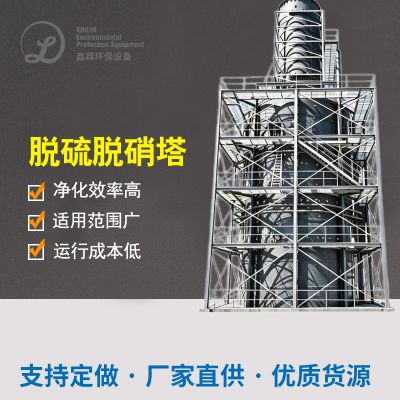
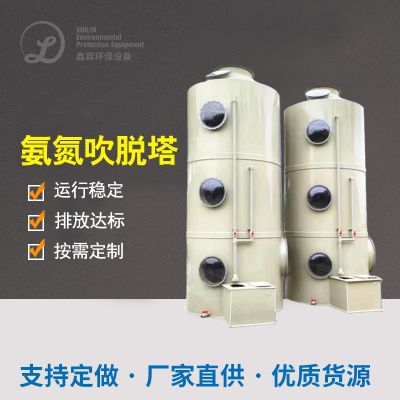
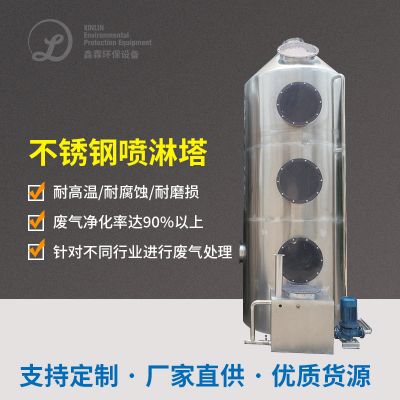
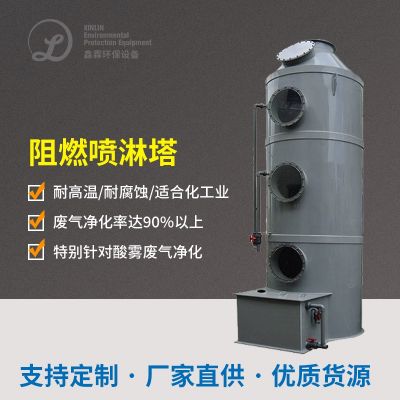
分节处置:先使用碱液喷淋泵塔(NaOH水溶液)获取H₂S和SO₂,再使用生物制品滤池化学降解VOCs和二氧化氮;
灵活性炭吸咐改性材料:载荷CuO/CeO₂崔化剂,的提升对醇类和酯类的吸咐吸收率。
3. 酒香异味控制
问题:蒸馏过程中产生酯类等特征性风味物质,直接排放引发嗅觉污染。
探析:
利用 臭氧的危害硫化方法(O₃溶度50~100 ppm),降解刺激性气味原子;
設置 活力性炭后办理段,拦阻留下微量分析充分物。
四、综合治理功能估评
附加效益
资源化利用:
收回CO₂用作制冰車间(年收回量约2千吨);
糯米甜酒废弃物经腐熟加工加工成生产肥。
区域经济竞争力:年电脑运行利润降底15%,碳直接排放权进行交易年化收益约20万元/年。
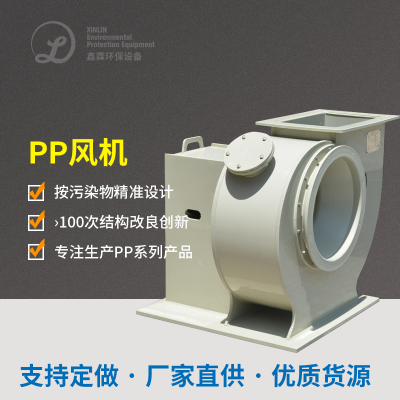
五、环保机电机选型明细表(区域重中之重环保机)
六、行业启示
工艺精细化:针对酿酒废气的多组分特性,需设计阶梯式处理流程;
产品间歇科研开发:CO₂回收分类处理、余热采用等技术应用可显著性较低治理总成本;
智力化摄像头:部暑物连接网感应器器(如TVOC线评估仪),改变远程控制宏观调控与预警信号。
如需不断深化工艺解决方案或个人定制化定制,请带来了具体情况操作性能(如的废气含量谱、工作班次等)。

 扫一扫添加微信