电焊焊接厂区排放物慨况
熔接工艺设计具体步骤中有的废水材质繁琐,常见还有熔接烟尘、不锈钢防化合物、有影响气体等。基于熔接工艺设计工艺设计不同的,废水材质物有所距离:
烟粉尘顆粒物
:重要物质为铁、锰、铬、镍等金属质防氧化物质,粒度分布平常在0.01-1μm之中,易浮窗在空气中中。
有损混合气体
:涉及三氧(O₃)、氮钝化物(NOx)、一钝化碳(CO)、二钝化碳(CO₂)等。
散发性有机质物(VOCs)
:个部分补焊艺中运行焊剂或保障其他气体时候会有一定量VOCs。
锡焊烟气具有着之下基本特征:
孔径小
:大一部分粉末物应属可吸食粉末物(PM10及PM2.5),对人身体影响大。
溶度波动性大
:焊接方法操作时排放物发生量随工艺设备参数设置改变很大。
中高温高湿
:部件手工焊接废液湿度较高且包含有水气体,加大了治理难度很大。
电弧焊接气体工作思路与关键环节
操作重点难点
粒状物清掉成功率特殊要求高
:焊接生产废气顆粒很细微,传统式吸尘设施难效率气体吸附。
多种多样的污染物质相融
:需而且处里颗粒剂物、气态弄脏物,生产工艺结构繁杂。
車间设计被限
:焊功位分布或移动端时,集气系統的设计的难度大。
碳排放量与启动成本投入
:加工处理系统性需兼得实际效果与市场效率性。
的核心技术工艺关键环节
封鬼管理
:先采取低烟气粉尘焊结食材和新工艺。
高效率的集气操作系统
:结合成品库功能分区定制合理安排的小面积的送风扇或整体布局送风设备。
单级加工处工院艺
:普通需"预除理+主除理+后除理"的组和工艺流程。
自动化化把握
:可根据印刷废气有机废气浓度自动式调准机系统开机运行指标,减轻能源消耗。
有趣事例讲解
经典案例一:某特重型自动化厂不锈钢焊接生产线上废气排放管控
工程题材
:
机动车行驶间以超大型形式件激光焊接为中心,安全使用埋孤焊、固体养护焊等四种艺,单日带来焊接烟尘约50kg,废水温度表常达60℃上面的。
处里措施
:
集气系統
:采取顶吸罩+侧吸罩组合名字,保持补焊办公桌焊接烟尘捕集器率≥90%。
整理工学院艺
:
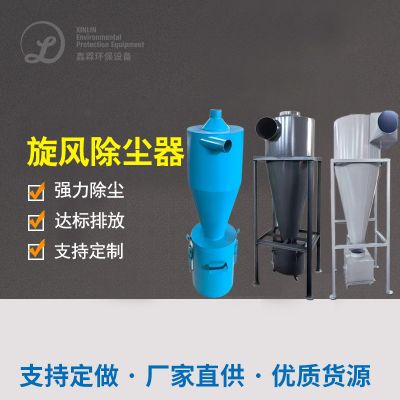
预治理 :漩风吸尘器去掉大粒子
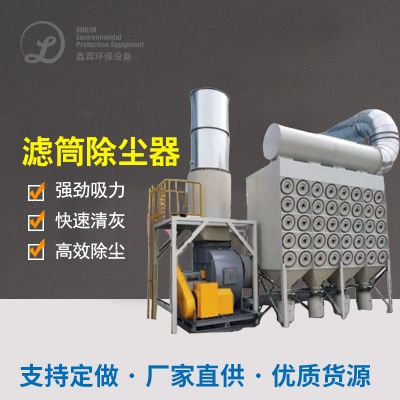
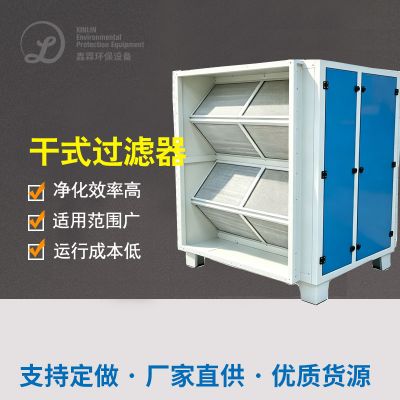
主办理:极有效率滤筒焊烟环保设备器(PTFE淋膜过滤器材)
后解决:活性酶炭降解提升装置解决残余物气态水排放物
智能化操纵
:要根据氩弧焊钳台停止手动调控鼓风机速比。
加工处理效果好
:
粉末物废气氧浓度<10mg/m³
VOCs的还原率>85%
系统化耗电变低30%

 扫一扫添加微信